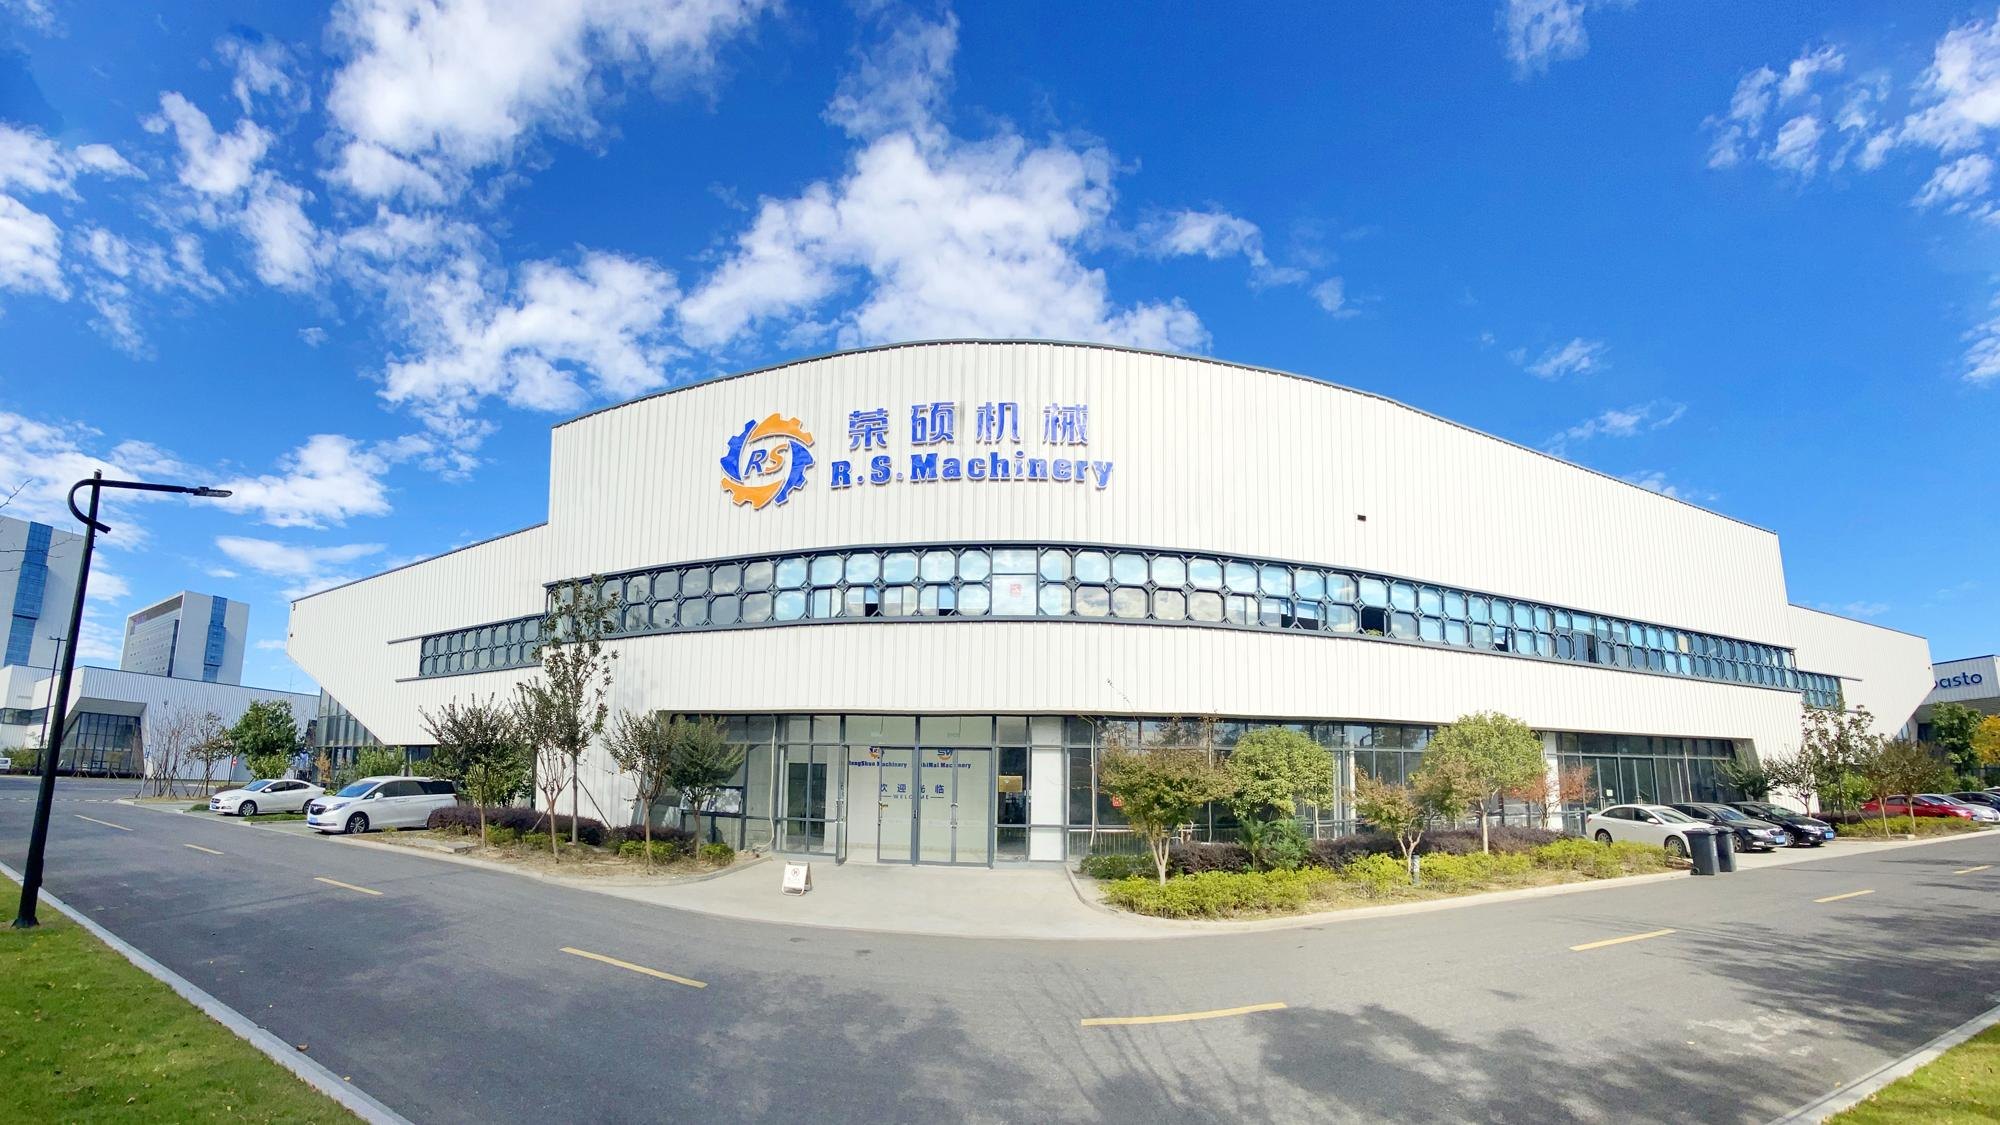
全球圈类零件 专业制造
Ø2~6 米大型齿圈、法兰与环件的 OEM 制造伙伴。42CrMo4+QT · DIN 3962 Qu12 · UT/MT 全流程无损检测。
四件能用检测报告证明的事
能力不是形容词。下面每一条,背后都有一张设备验收记录、一份工艺卡,或一份客户签过字的检测报告。
大直径车铣复合
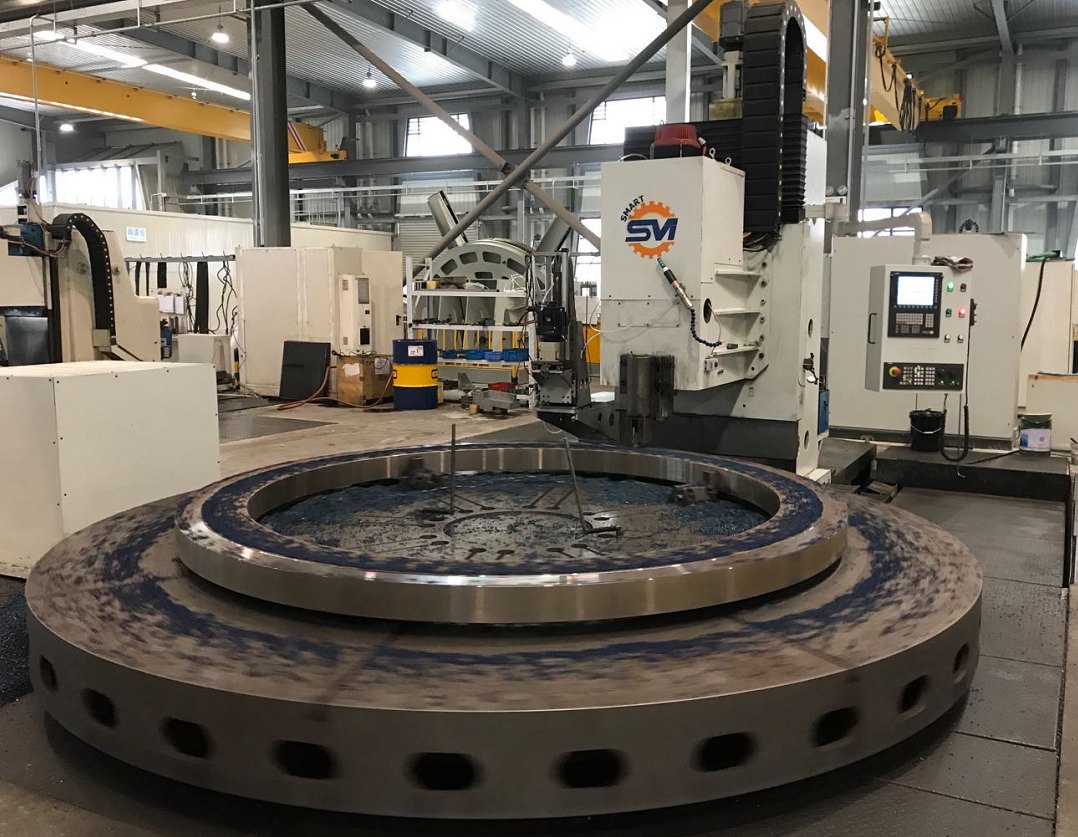
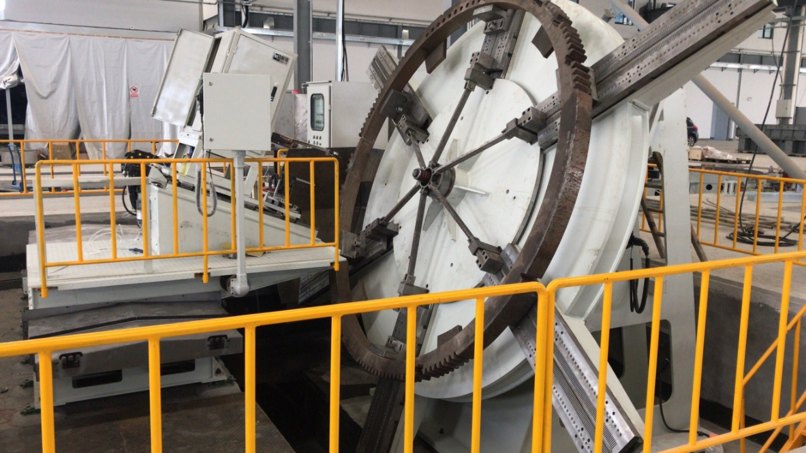
Ø2,000~6,000 mm 一次装夹完成车、铣、钻。5 米车铣复合中心由荣硕自主研制,工艺参数掌握在自己手里。
≤0.004°
精密铣齿
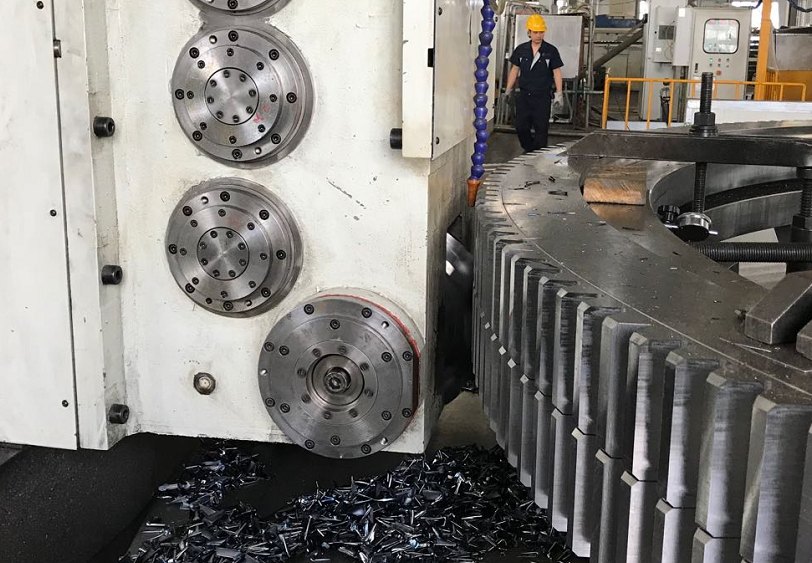
模数至 22、齿数至 228,按 DIN 3967 CD28、DIN 3962 Qu12 验收。
Fβ ≤200 µm
可控感应淬火
全自动淬火 + 红外测温闭环,齿面与齿根分层控制。
3–6 mm
全流程无损与计量
UT、MT、硬度、齿形齿向在同一条工艺链内完成,SGS 可第三方复验。
100% RECORDS
六类圈件,一个制造体系
从 0.85 MW 到 5 MW 机型的风电齿圈,到燃气轮机环件与检测底座,同一套设备、同一套标准。
十三道工序,一条不外包的链
大件不该在工序之间来回搬运,更不该在责任之间来回推诿。下面每一步都在同一厂区完成,每一步都有对应的检测记录。
按标准验收,也按客户的「额外一页」验收
在 SG10 偏航齿圈的图纸之外,还有十余项技术澄清:齿根圆角取 ISO 53 A 型、齿根圆按公法线中值制造、材料按 ZPS 1013267 而非通用牌号。我们把每一条澄清写进工艺卡,而不是留在会议纪要里。
- 01PPAP 文件提交与认可
- 02FAI 首件全尺寸报告
- 03MTC 3.1 材料证书 + SGS 第三方复验
装在世界各地的风机与燃机上
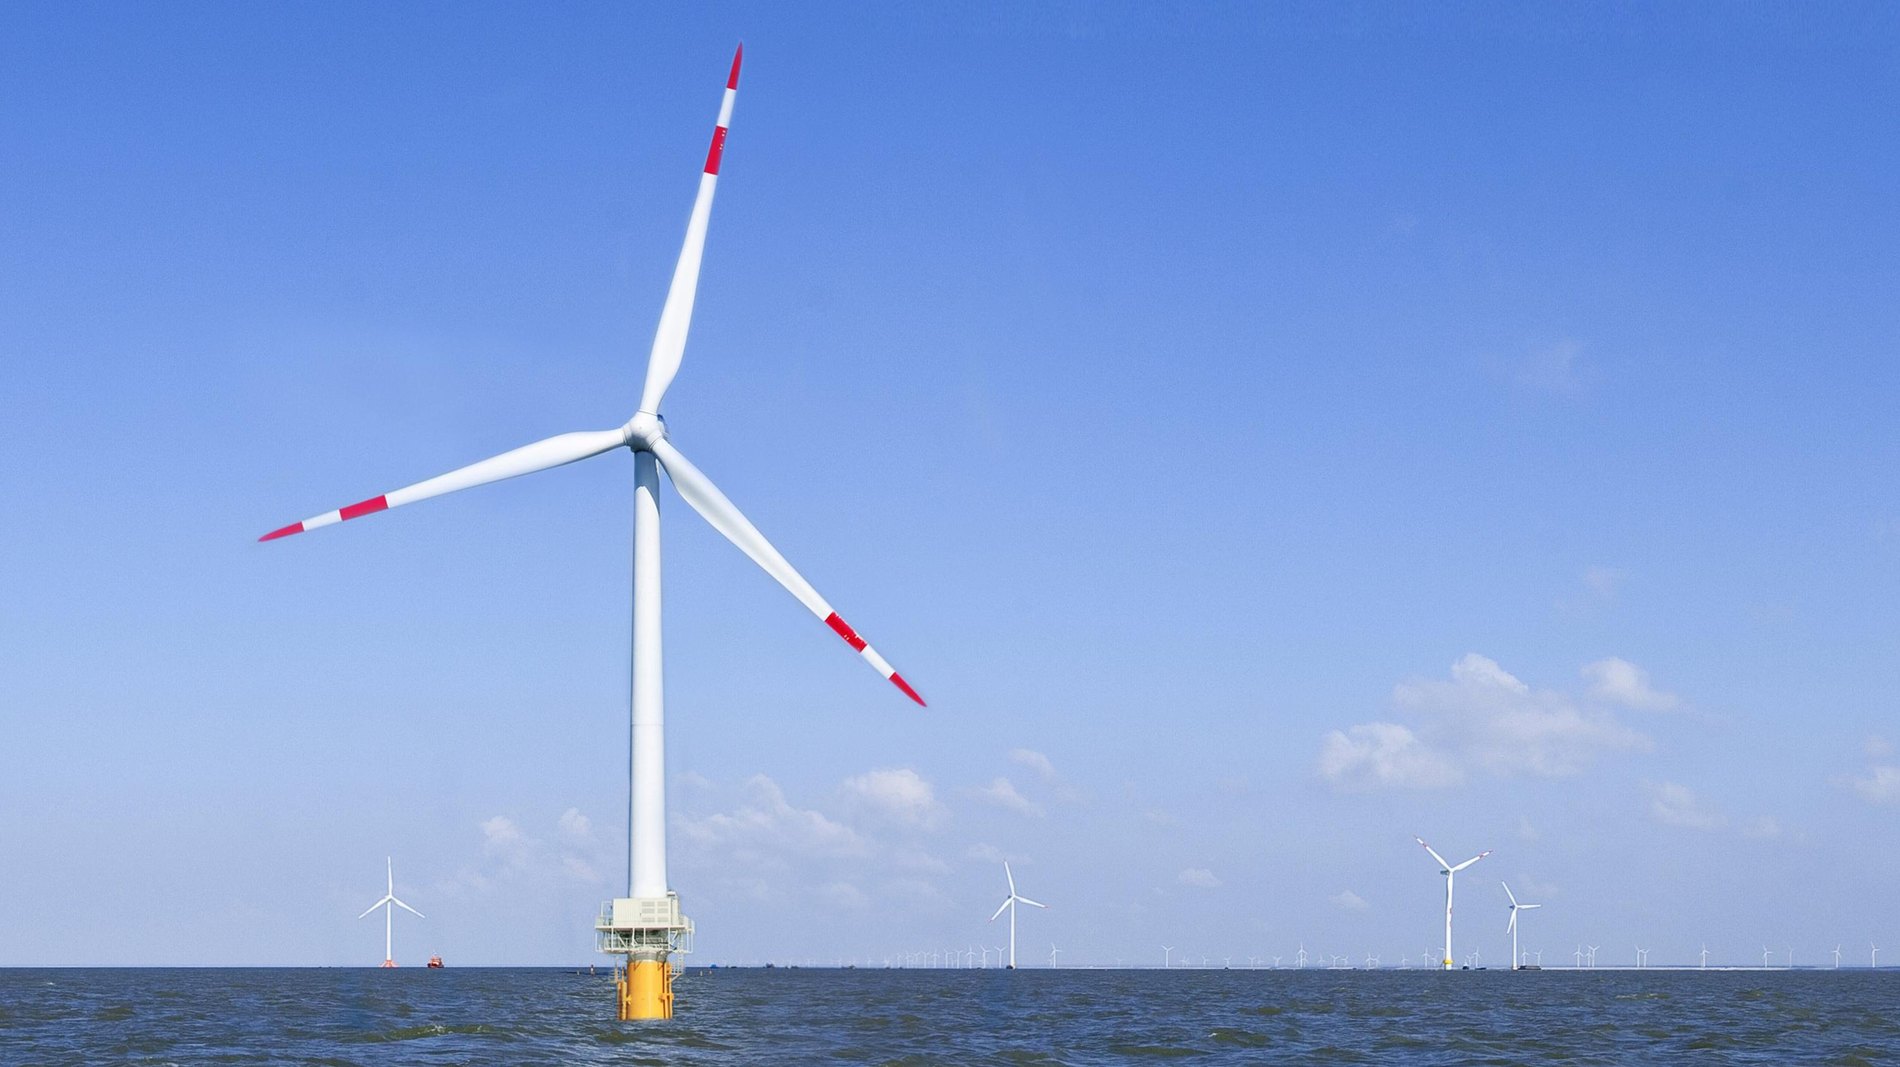
荣硕的齿圈进入 Siemens Gamesa 供应链,配套 0.85 MW 至 5 MW 机型;同一套大件制造能力,也服务于燃气轮机与重型装备客户。
风力发电
偏航与传动齿圈、塔筒法兰
燃气轮机
薄壁静子、密封与支撑环
工程机械
回转支承套圈与法兰
回转支承
Ø2~6 米套圈,来图定制
把图纸发给我们,让工程师先看
直径、材料、齿形标准、检测要求——四行信息就够我们给出第一版工艺判断。
lkp@zjjxsmart.com
2018 年成立,只围绕一类零件
嘉兴荣硕机械有限公司成立于 2018 年 3 月,注册资本 8,200 万元,位于浙江省嘉兴市秀洲区桃园路 1133 号秀洲高新装备创业中心。
公司专注 Ø2~6 米圈类零件的制造,产品覆盖风电偏航齿圈、风电传动齿圈、塔筒法兰、燃气轮机环件、检测底座及各类大型环件定制。
我们把车、铣、齿加工、热处理、无损检测与表面处理放在同一间厂房里,是因为大件不该在工序之间来回搬运,更不该在责任之间来回推诿。5 米车铣复合中心由我们自主研制——设备自己造,工艺才真正长在自己身上。
目前,荣硕的齿圈已进入 Siemens Gamesa 供应链,配套 0.85 MW 至 5 MW 机型,并按 PPAP 与 FAI 流程完整交付。
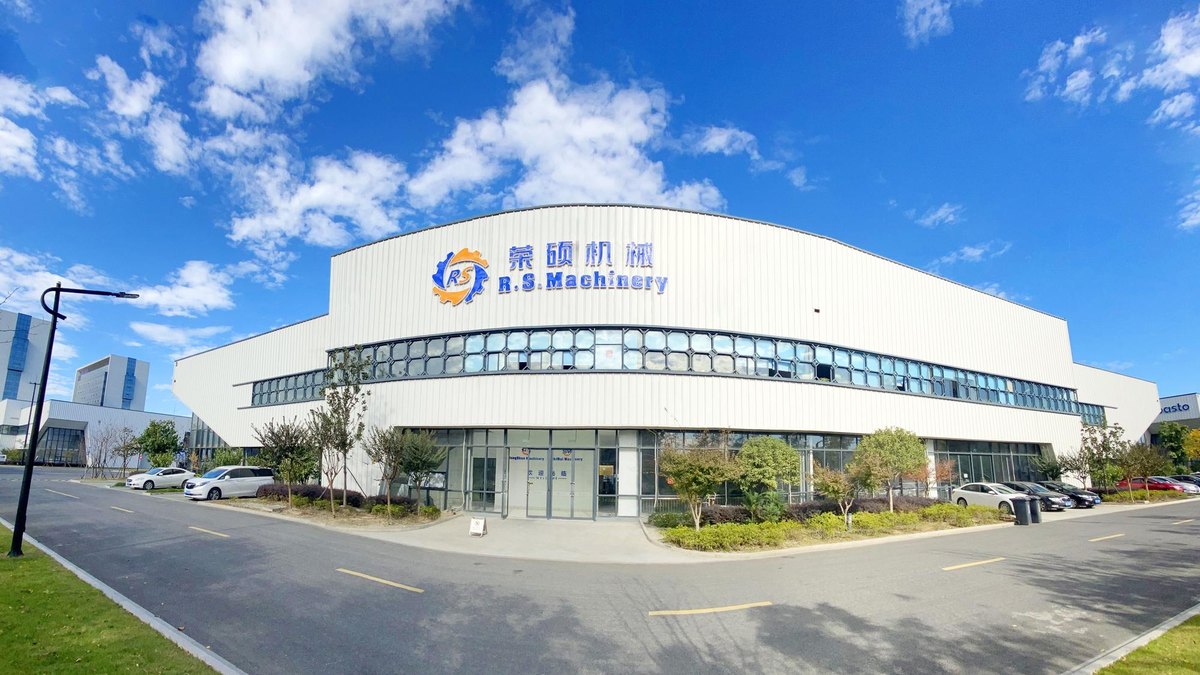
荣硕制造 · 世迈全球
嘉兴荣硕机械有限公司是制造主体,负责研发、生产与质量;嘉兴世迈机械股份有限公司(S.M. MACHINERY)是面向海外整机厂的商务与项目接口。
客户面对的是同一支工程与质量团队,只是签合同的名字不同。
我们的四条规矩
企业文化不是墙上的字,是出了问题之后大家默认怎么做。
精工寸厘
0.004° 不是宣传数字,是我们对「差不多」的拒绝。公差之内是合格,公差之外没有「下次注意」。
器必自造
关键装备自己造。买来的设备只能买到别人的工艺上限,自研的车铣中心让我们的工艺参数长在自己手里。
件件可溯
每一件有炉号、有记录、有签字。客户问「这一件为什么合格」,我们能翻到那一页。
长期主义
风机要转 20 年,齿圈就得扛 20 年。我们不做一锤子买卖,只做能一直做下去的客户。
主体清晰,责任到人
完整公开主体信息,让采购、质量与法务在第一次会议之前就能核实这家公司。
- 公司名称
- 嘉兴荣硕机械有限公司
- 统一社会信用代码
- 91330411MA2B9ME09B
- 法定代表人
- 王祖海
- 注册资本
- 8,200 万元人民币
- 成立日期
- 2018-03-19
- 注册地址
- 浙江省嘉兴市秀洲区桃园路 1133 号秀洲高新装备创业中心 3 号楼
- 经营范围
- 机械零件、零部件加工;通用零部件制造;通用设备制造(不含特种设备制造);数控机床制造;货物进出口;通用设备修理;金属材料销售;普通机械设备安装服务;计量技术服务;软件销售;软件开发。
欢迎到车间来看一眼
比起看宣传册,我们更希望您直接看设备、看工装、看记录。
十类核心装备,一条工艺链
下表数据取自 SG10 偏航齿圈工艺流程与设备验收记录。
| 设备 | 关键规格 / 能力 | 对应工序 | 状态 |
|---|---|---|---|
| 5 米车铣复合中心(自主研发) | 车、铣、钻一次装夹;回转定位 ≤0.004° | 粗车、铣螺纹孔、铣刹车面、精车 | RUN |
| 6 米铣齿机 | 最大 Ø6,000 mm;Z 轴垂直度 ≤0.02/1000 | 铣齿 | RUN |
| NC-4 米铣齿机 | 最大 Ø4,000 mm | 铣齿 | RUN |
| NC 开齿机 | 齿槽粗开 | 开齿 | RUN |
| NC 立式车(磨)床 | 大直径端面与内孔 | 粗车、精车 | RUN |
| NC 五轴龙门加工中心 | 大件平面与孔系 | 铣平面、钻孔 | RUN |
| 6 米淬火机 | 全自动感应淬火 + 红外测温 | 淬火 | RUN |
| 6 米回火炉 | 去应力与回火 | 回火 | RUN |
| 6M 磁粉探伤设备 | 表面及近表面缺陷 | 磁粉检测 | RUN |
| 抛丸房 & 喷漆房 | 表面清理与涂装 | 喷砂、涂装 | RUN |
我们会写进文件里的数字
| 项目 | 承诺值 | 依据 |
|---|---|---|
| 机床回转定位精度 | ≤ 0.004° | 设备验收记录 |
| Z 轴垂直度 | ≤ 0.02 / 1000 mm | 设备验收记录 |
| Y 轴重复定位精度 | ≤ 0.02 mm | 设备验收记录 |
| 工件找正精度 | ≤ 0.1 mm | 工艺卡 |
| 齿面硬度 | 55 +3/−4 HRC | 图纸要求 |
| 齿面淬硬层深 | 3 – 6 mm | 图纸要求 |
| 齿根淬硬层深 | 2.5 – 5.5 mm | 图纸要求 |
| 齿廓偏差 fpe | ≤ 250 µm | DIN 3962 Qu12 |
| 齿向偏差 Fβ | ≤ 200 µm | DIN 3962 |
| 公法线变动量 | ≤ 0.25 mm | DIN 3967 CD28 |
以上为 SG10 偏航齿圈项目的已验证能力,其他项目按各自图纸逐项评审。
一件齿圈要走完的十三步
每一道工序都有对应的检验作业指导书与检测记录,工序之间不流转「无记录件」。
超声检测
内部缺陷与淬硬层深度,配套 SH65 淬硬层检测仪。
磁粉检测
表面及近表面裂纹,6M 磁粉探伤设备。
硬度检测
齿面 55+3/−4 HRC;齿面 3~6 mm、齿根 2.5~5.5 mm 层深。
齿轮计量
齿廓、齿向、公法线、齿距,按 DIN 3962 Qu12 判定。
告诉我们直径,我们告诉您工艺
图纸评审通常在 2 个工作日内给出答复。
从图纸到批量,四步
发图纸与技术要求
PDF / DWG / STEP 及检测标准工艺评审与报价
2 个工作日内首件 FAI 与 PPAP
全尺寸报告与 PPAP 提交批量交付与年度审核
年度审核与持续改进清单里没有?只要是一个圈就能谈
Ø2~6 米,来图定制,单件到小批量。
一次做对,件件可溯。
我们不靠终检挑出好件,而是让每一道工序只接受合格的输入。十二道工序,十二套记录。
| 阶段 | 控制内容 |
|---|---|
| 来料 | 材料证书核对;按 D/ZPS 规范委托 SGS 第三方检测 |
| 过程 | 工艺卡、设备编号、操作记录、扭矩与温度曲线 |
| 热处理后 | 精加工前完成 UT、MT、硬度与层深检测 |
| 终检 | 全尺寸 FQC、齿形齿向、标识与包装规范 |
超声检测
淬火后环件的内部缺陷与淬硬层深度检测。
磁粉检测
齿面与端面的表面及近表面裂纹检测。
硬度检测
齿面 55+3/−4 HRC;齿面与齿根层深分别检测。
齿轮计量
齿廓、齿向、公法线与齿距,按 DIN 3961/3962 Qu12。
我们按这些标准干活
- 齿轮精度
- DIN 3961 / DIN 3962 (Qu12) · DIN 3967 (CD28)
- 齿形基准
- ISO 53 type A basic rack
- 材料
- 42CrMo4+QT Gr.3.1 (ZPS 1013267) · EN 10250
- 客户专属规范
- Siemens Gamesa D / ZPS 系列技术文件
随件交付的文件
- 01PPAP 文件(Level 3)
- 02FAI 首件全尺寸报告
- 03MTC 3.1 材料证书
- 04逐工序检验记录
- 05包装规范
每一件,都能回溯到六样东西
炉号与材料证书
材料证书、炉号设备编号与操作记录
逐工序热处理曲线
温度与时间UT / MT 报告
签字无损检测记录硬度与齿形数据
实测数据终检放行签字
放行人签字追溯资料保存期限:按客户要求,不低于 10 年(待确认)。
材料可委托 SGS 第三方检测;体系认证(ISO 9001 / IATF 16949 / 客户二方审核)以实际证书为准,可随时索取。
秀洲高新装备创业中心 3 号楼
海外业务:嘉兴世迈机械股份有限公司